Од топлинско инженерство до каросерија на камиони за рударство: Зошто го решаваме пукањето на заварот преку контрола на стресот
Кога каросеријата на камионот за депонија за тешки рударски работи ќе пропадне, пукнатината ретко започнува во средината на челична плоча. Почнува од спојот на заварувањето - конкретно, во зоната погодена од топлина.
Тоа не е проблем со рударството. Тоа е металуршки проблем.
И тоа е проблемот што го решававме повеќе од една деценија - не во рударството, туку во производствените линии на оловен оксид, каде што високиот температурен стрес и промените на кристалната структура се секојдневна инженерска реалност.
Занемарената основна причина
Повеќето структурни дефекти во каросеријата на камионите во рударството се обвинуваат за преоптоварување или нерамни патишта. Но, нашата анализа на неуспесите на теренот кажува поинаква приказна:пукнатината започнува на HAZ, а не на точката на максималното механичко оптоварување.
Ова не е претпоставка. Доаѓа од долгогодишно термичко инженерство - дизајнирање опрема што се справува со циклуси на стрес на висока температура од ден на ден.
Не започнавме како производител на рударска опрема. Но, ние разбираме што се случува со челикот под топлина и стрес. И тоа разбирање сега води како градимекаросерии на камиони депонија за тешки рударски работи.
Една производна линија: каросерија на камиони од класа 50–100 тони
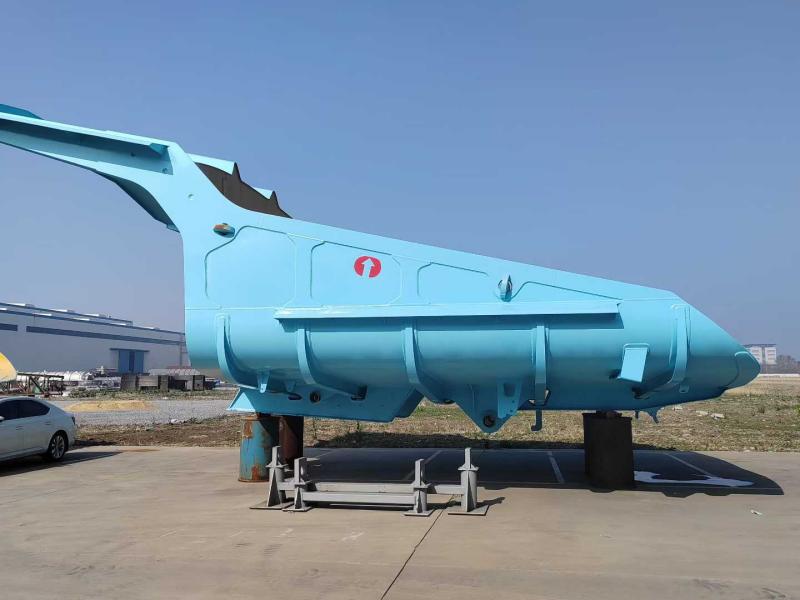
Во моментов произведуваме тешки каросерии за депонија за рударствоКамиони за рударство со механички погон од 50 до 100 тони, покривајќи ги главните платформи за шасија, вклучувајќи ги Caterpillar, Komatsu, BelAZ и XCMG.
Клучни спецификации:
- Подна плоча: 16–20 mm NM450 + 10 mm облога за абење
- Странична плоча: 10–12 mm NM400
- Зафатен капацитет (SAE 2:1): 35–45 кубни метри
- Висина на товарење: оптимизирана за пад на хидрауличен багер од 5–6 m
За разлика од традиционалните правоаголни тела со рамно дно, нашиот дизајн користи aбез порти, профил од типот на лажичкасо континуирано закривен под.
Зошто? Бидејќи конвенционалните рамни подови задржуваат3–5 тони леплив материјал по циклус- и тоа е три до пет тони изгубена носивост, плус рачна работа за чистење.
Три технички основи
1. Континуирана падина од 13° („Жив кат“)
Подот постојано се крева на13 степениод штитникот на кабината до задниот врв. Кога дигалката се заглавува, гравитацијата ја извршува работата - товарот се скрши и се лизга со едно движење. Без копање. Без чукање. Нема враќање назад.
2. Стратегија за материјал со две степени: NM400 + NM450
Не користиме ниту една челична класа за целото тело. Профилот на абење не е униформен - затоа не треба да биде ниту спецификацијата на материјалот.
| Зона | Одделение | Цврстина (HB) | Јачина на принос | Функција |
|---|---|---|---|---|
| Подот и долните странични ѕидови (високо абење) | NM450 | 420–480 | ≥1000 MPa | Отпорност на лизгање на абразија |
| Горни странични ѕидови и предна настрешница (голем удар) | NM400 | 360–440 | ≥ 900 MPa | Апсорпција на удар, стабилност на заварување |
Оваа комбинација е дизајнирана да се справи500 кг + камењапаѓање од висина (NM400 го апсорбира ударот) додека подот издржува континуирано влечење на абразија (NM450 се спротивставува на абењето).
Барања за заварување: NM400 бара претходно загревање до 150°C; NM450 бара построга контрола на параметрите.
3. Скелет со пет надолжни, девет попречни ребра
Симулациите на FEA покажаа дека фрактурите на стрес обично започнуваат со споеви на заварување помеѓу подот и зацврстувачите. Нашиот одговор: интегрирајте ја потпорната структура во школка.
НадворешниотДизајн на решетки со „пет надолжни, девет крстови“.делува како бандаж, дистрибуирајќи60+ тонина товарната маса низ целата шина на шасијата. Ова го спречува искривувањето на „кора од банана“ вообичаено кај конкурентските производи.
Дополнителни функционални елементи за дизајн
Предна настрешница на 45°:Две цели - оттргнете ги камењата што паѓаат подалеку од кабината и зголемете го капацитетот на удар без да го подигнете центарот на гравитација.
Зајакнат заден раб:Опремен со двојна дебела лента за абење NM450. Рударските локации обично се влечат назад за да ги исчистат подлогите за отпад. Овој дизајн спречува деформација на задниот раб и одржува соодветно запечатување доколку е опремена задната врата.
Контрола на квалитет + Глобална испорака
Секое тело претрпуваинспекција на магнетни честички (MPI)пред пескарење и боење за да се откријат недостатоците на подземниот завар. Стандардна е термичката обработка за ослободување од стрес по заварувањето.
Испорака:Едноделна заварена конструкција. Рамни решетки контејнери или садови за кршење. Двокомпонентен епоксиден прајмер (заштита од корозија за морски товар) плус полиуретански горен слој (отпорност на УВ).
Поддршка на лице место:Обезбедуваме технички насоки за првпат инсталации.
Зошто ова е важно
Рударската индустрија троши милиони за абење плочи и структурни поправки. Но, повеќето од тие трошоци се однесуваат на симптомите, а не на основните причини.
Кон каросеријата на камионот за депонија за тешки рударски работи пристапуваме како термичко-механички систем, а не само како челична кутија. Истата инженерска дисциплина која го контролира топлотниот стрес во печките со оловно оксид сега се применува и на шевовите за заварување при ударни оптоварувања на патот.
Проблемот не е што челикот се истроши. Тоа е дека шевовите на заварот прво не успеваат. И тоа - во основа - е проблем со топлотниот стрес.
Едноставно се случи да ја потрошиме последната деценија учејќи како да го решиме тоа.
Испрати барање
-
WhatsApp
-
E-mail
X
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња.
Политика за приватност